Металлоконструкции окружают нас практически повсюду: они становятся основой мостов, многоуровневых паркингов, торговых центров, промышленных объектов и других зданий. Но прежде чем обычный лист, балка или труба превратятся в часть готового сооружения, металл проходит целую цепочку производственных операций.
На современном металлообрабатывающем предприятии эта цепочка начинается задолго до сварки и сборки.
Первый этап — приёмка и контроль металла
Производство начинается с поступления материала на склад. Это может быть листовой прокат, различные профили, трубы и другой сортамент.
На этом этапе важно убедиться, что полученный металл соответствует требованиям будущего изделия. Проверяются параметры поставки, наличие сопроводительной документации, характеристики материала и соответствие технической и конструкторской документации.
По словам представителей производства, именно контроль материала является первым и одним из главных этапов: качество конечного изделия напрямую зависит от того, из какого металла оно изготовлено.
После этого дальнейший маршрут материала зависит от конкретного заказа. Одни изделия направляются на сварочное производство и сборку, другие требуют механической обработки.
Раскрой металла
Для листового металла одним из следующих этапов становится раскрой.
На производстве используются станки лазерной резки разной мощности. Например, трёхкиловаттный лазер применяется для сравнительно небольших толщин и позволяет производительно и точно выполнять раскрой листа.
Для более толстого материала используется лазер мощностью 20 кВт. На нём можно обрабатывать как небольшие, так и значительные толщины. В качестве примера на производстве демонстрировалась резка стальной плиты толщиной 50 мм.
При этом наличие более мощного оборудования вовсе не означает, что абсолютно все детали выгодно изготавливать именно на нём.
Выбор станка зависит от толщины и марки стали, общей загрузки оборудования и экономического расчёта. Более мощный станок потребляет больше ресурсов, поэтому использовать его для тонкого металла не всегда оправданно. Именно по этой причине предприятие, первоначально имевшее 20-киловаттный лазер, впоследствии приобрело отдельный станок мощностью 3 кВт для работы с тонкими листами.
Что происходит с деталью после раскроя
Вырезанная из листа заготовка ещё не обязательно является готовой деталью.
Дальнейшая последовательность операций определяется конструкторско-технической документацией и требованиями заказчика. Заготовка может отправиться на гибку, предварительную сборку, сварку или механическую обработку.
Механическая обработка, например, применяется в случаях, когда необходимо обработать плоскости для точного сопряжения изделий между собой.
Для гибки используется листогибочный пресс. Перед выполнением операции устанавливается специальная оснастка, настроенная под конкретные гибы и радиусы. При серийном производстве это позволяет выполнять партии одинаковых деталей последовательно.
Механическая обработка
Отдельное направление производства связано с фрезерованием.
На предприятии используется горизонтально-фрезерный обрабатывающий центр, позволяющий выполнять широкий спектр операций и получать точные детали. В показанном производственном процессе предварительно вырезанная лазером заготовка поступает на фрезерный участок, где выполняется дальнейшая обработка, в том числе отверстий и поверхностей.
Для обработки крупных изделий применяется и вертикальное фрезерное оборудование. Один из представленных станков позволяет устанавливать детали массой до четырёх тонн.
Принцип такой обработки заключается в последовательном снятии материала слой за слоем для получения требуемой поверхности детали.
Таким образом, современное металлообрабатывающее производство может сочетать изготовление непосредственно строительных металлоконструкций с выпуском более сложных изделий, требующих высокой точности механической обработки.
Сварка как заключительная операция
Для некоторых изделий последней производственной операцией становится сварка.
В показанном производстве для тонколистовых изделий используется лазерная сварка. Её преимуществами называют высокую скорость и меньший термический нагрев детали, что позволяет уменьшить температурные деформации.
После внедрения такого оборудования на предприятии отметили повышение скорости и качества выполнения сварочных операций.
При этом конкретный набор операций для разных изделий может существенно различаться. Всё зависит от назначения детали и требований, предъявляемых к ней.
Почему предприятия модернизируют оборудование
Требования заказчиков со временем меняются.
Представители производства выделяют несколько основных тенденций: сокращение сроков изготовления, повышение требований к точности, ужесточение допусков и требований к геометрии. Одновременно архитекторы предлагают всё более сложные решения.
Работать с такими заказами на старом оборудовании становится сложнее, поэтому предприятия постепенно модернизируют станочный парк.
Показателен пример изменения технологии раскроя. Первоначально на предприятии использовалась газокислородная резка. Она позволяла выполнять необходимые задачи, однако скорость была относительно невысокой, качество требовало дополнительной обработки и значительного объёма зачистки деталей.
После появления мощного лазерного оборудования большую часть операций перенесли на лазер. Газокислородный станок сохранили для отдельных задач, но использовать его стали значительно реже. От плазменной резки предприятие также отказалось в пользу лазера.
Как выбирают оборудование
Мощность станка — далеко не единственный критерий.
При выборе оборудования необходимо прежде всего понимать, какие материалы предстоит обрабатывать: их сортамент, толщину, объёмы и тип. Это может быть углеродистая или нержавеющая сталь, цветные металлы и другие материалы.
При этом специалисты рекомендуют не делать ставку только на один тип оборудования. Если производство работает с разными толщинами металла, задачи целесообразно распределять между несколькими станками. Отдельное оборудование может использоваться для тонкого и среднего материала, другое — для толстого. При работе с трубным прокатом дополнительно требуется труборез или соответствующий модуль.
Важен и поставщик оборудования. Помимо стоимости станка, при выборе учитываются скорость запуска и сервисное обслуживание.
На примере приобретённого предприятием оборудования важным фактором стала возможность быстро подключить и запустить станок, обучить сотрудников и оперативно получать помощь сервисных инженеров. Стоимость одного из таких станков составляла порядка 20 млн рублей, поэтому цена ошибки при выборе оборудования может быть весьма высокой.
Производительность зависит не только от станка
Покупка быстрого современного оборудования сама по себе ещё не гарантирует эффективного производства.
Необходимо учитывать организацию всего производственного процесса.
Например, несколько станков могут зависеть от одного крана и ждать своей очереди на погрузку или разгрузку. Возможна и другая ситуация: станок режет тонкий металл быстрее, чем операторы успевают разгружать готовые детали. В результате дорогостоящее оборудование простаивает не из-за собственных технических ограничений, а из-за организации окружающих процессов.
Одним из способов решения подобных проблем становится автоматизация загрузки и разгрузки оборудования.
Автоматизация производства
Автоматизация современного предприятия не ограничивается установкой промышленных роботов.
В производственную цепочку могут включаться размоточные устройства, конвейерные линии, перегрузочные системы и другое вспомогательное оборудование.
Задача такой автоматизации — увеличить производительность и качество, одновременно уменьшая необходимость постоянного участия человека в отдельных производственных операциях.
При этом автоматизация может разрабатываться непосредственно под конкретный производственный участок. Для этого изучается существующая технологическая цепочка, определяется проблема и под неё подбирается комплексное решение.
От металла к готовому изделию
Современное производство металлоконструкций — это не одна универсальная операция и не один станок.
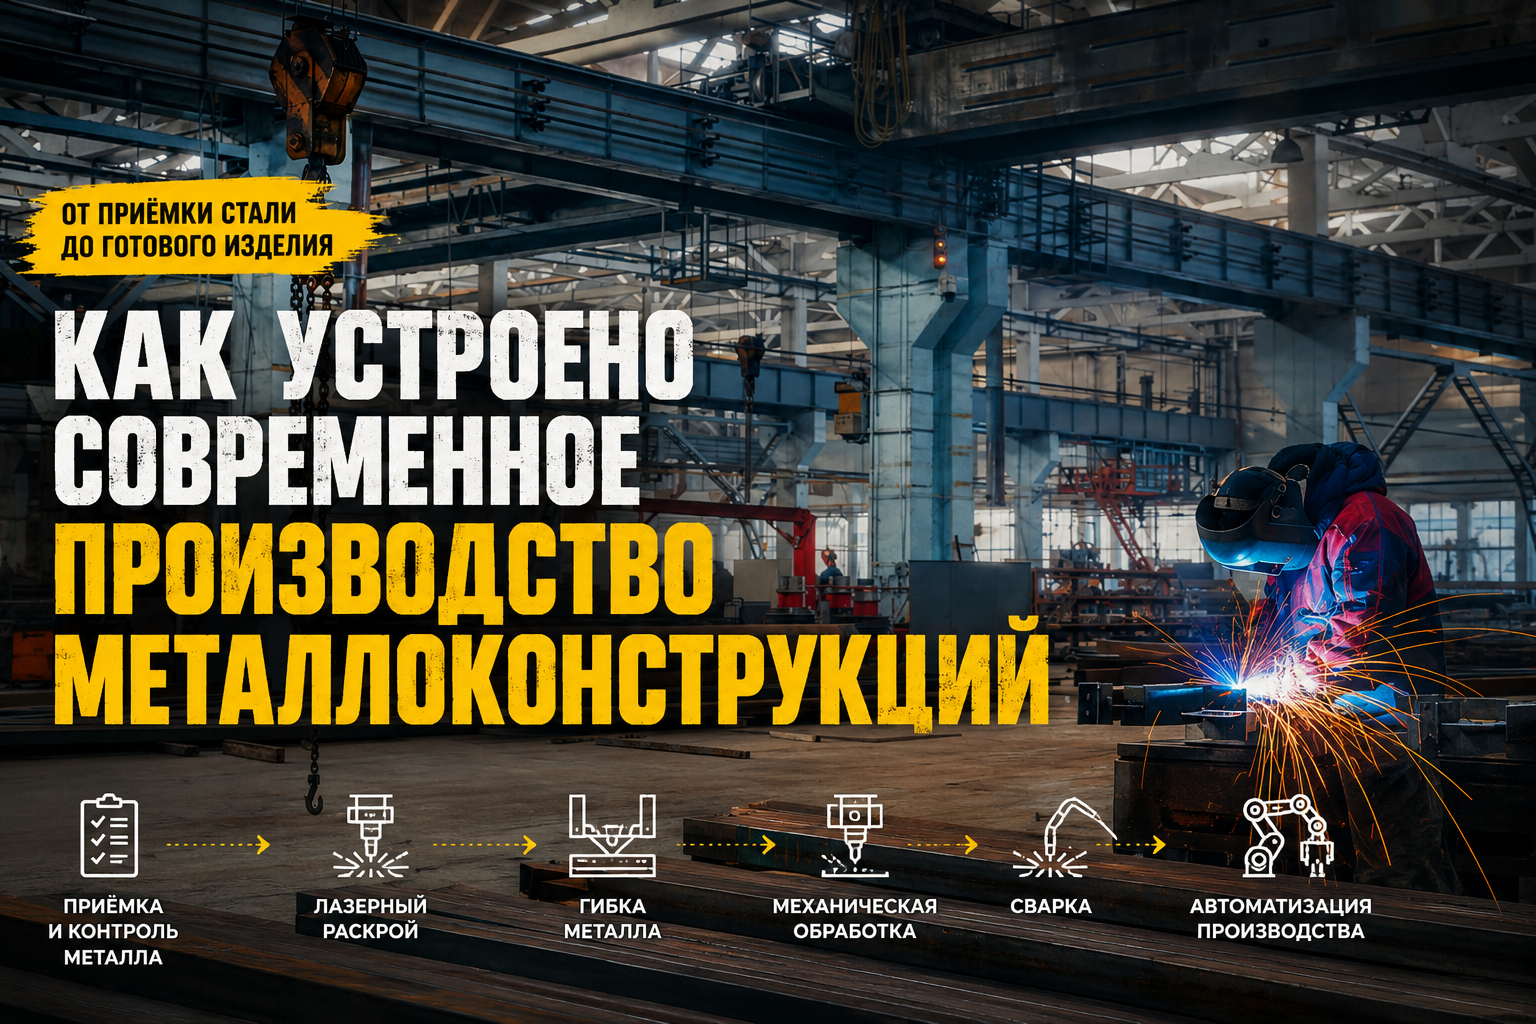
Сначала предприятие принимает металл и проверяет его соответствие требованиям. Затем материал поступает на раскрой. Полученные заготовки, в зависимости от назначения, проходят гибку, механическую обработку, предварительную сборку и сварку.
Причём маршрут каждой детали может отличаться.
Одновременно с этим само производство должно учитывать возможности оборудования, его загрузку, экономическую эффективность отдельных операций, организацию перемещения материалов и возможность автоматизации.
В результате обычный лист, профиль или труба постепенно превращаются в готовые детали и конструкции — элементы того самого металлического каркаса, из которого создаются здания, паркинги, мосты и другие сооружения.